
 ENG
Tarkasti koneistetut laipat eivät jätä juuri mitään virheen varaa. Liitospinnat ovat litteitä, jäykkiä ja tarktyjä tiukoille toleransseille, mikä on juuri ympäristöä, jossa anaerobinen laippatiiviste päihittää Suomin tiivisteen. Sen, että luottaisi puristukseen raon sulkemiseksi, tiiviste virtaa mikroskooppisiin kanaviin pintojen välissä, kovettuu kovaksi lämpökovettuvaksi hartsiksi, kun ilma on jätetty pois, ja lukitsee kaksi erillistä komponenttia yhdeksi tiivistetyksi yksiköksi. Tässä oppaassa kerrotaan, miten kovettumismekanismi toimii, missä on käytännön rajat, miten liitos valmistetaan ja kootaan sekä kuinka valita oikea laatu koneistettujen metallilaippojen tuotanto- tai huoltotöihin.
Miksi tarkkuuskoneistetut laipat tarvitsevat erilaista tiivistyslogiikkaa
Perinteinen puristettu kuitu- tai elastomeeritiiviste tarvitsee ennen kaikkea yhden asian: riittävän syvän raon puristamista varten. Tarkkuuskoneistetut laipat on suunniteltu päinvastoin. määrä pinnat leikataan litteiksi siten, että metalli kohtaa metallin, ja niiden välinen jäännöstila mitataan millimetrin murto-osissa. Pehmeän tiivisteen puristaminen tähän tilaan aiheuttaa kaksi ongelmaa kertaa. Tiivisteen puristamiseen käytetty puristuskuorma ei enää purista liitosta, vaan tiiviste itse rentoutuu ja hiipii läpi jokaisen näkemänsä lämpösyklin.
Anaerobinen laippatiiviste kääntää logiikan päinvastaiseksi. Se on nestemäinen hartsi, jonka kiintoainepitoisuus on ravisti 100 prosenttia, mikä mikä ei haihdu kovettumisen aikana. Se tunkeutuu pinnan epätasaisuuksiin sen yhteydessä, että se yrittäisi kuuluu paksua rakoa, ja polymeroituu sitten paikoilleen ohueksi, kovaksi, täysin täytetyksi kalvoksi. Tämä ei lisää puristuskuormaa, ei voi rentoutua ajan kalvon myötä ja jatkuva täydentävä pulttikuorman käyttöksi liitoksen rakenteen jäykistämiseen.
0,25 mm Suurin rako useimmat laippalaadut kovettuvat luotettavasti
100 % Kiintoainepitoisuus, joten kalvo kovettuu kutistumatta
24 h Tyypillinen täysi kovettuminen huoneenlämmössä ennen huoltoa
Koska kovettunut kalvo kiinnittyy molempiin pintoihin, liitos vastustaa myös mikroliikettä. Tänä vähitellen saisi pehmeän tiivisteen lötymään, kulkeutuu sen joka liimatun kalvon läpi. Kalvon paksuus pieni, reilusti alle kymmenesosan leikatusta tiivisteestä, minkä vuoksi pinnan käyttää ja tasaisuus kantavat niin paljon painoa. Voimansiirtoiden, pumppujen kansien, vaihteiston jakolinjojen ja kompressorin päiden tämä ero ratkaisee, pysyykö laippa kuivana koneen osalta käyttöiän ajan vaiko se itkeä kuukausien käyttöönotosta.
Kuinka anaerobinen kovetusmekanismi toimii
Nimi kuvaa tilaaja: hartsi kovettuu ilman happea. Pullossa tai annostelulinjassa nesteeseen difundoituva happi pitää kemian vakaana. Kun tiiviste levitetään kahden metallipinnan väliin, kaksi asiaa muuttuu uutta. Kapea liitos sulkee ilman, ja näyttää metalli-ionit laippapinnoilla kiihdyttävät polymeroitumista. Liitoksen sisällä neste muuttuu ristisidoksiksi lämpökovettuvaksi kiinteäksi aineeksi, kun taas reunan ohi puristettu ylimääräinen helmi koskettaa edelleen ilmaa ja pysyy pehmeänä.
Miksi ulkohelmi pysyy tahmeana
Tahmea helmi laipan reunassa ei ole vika. Se on todiste siitä, että materiaali käyttäytyy täsmälleen suunnitellulla tavalla, ja se on pyyhittävä pois asennuksen. Kun sisällä myös tiiviste pysyy pehmeä odotetun kovettumisajan jälkeen, on lähes aina yksi kolmesta tekijästä, ja niiden tarkistamisen syyt määräävät useimmat parantumisvaikeudet minuuteissa:
- Raon leveys: kovettuminen hidastuu, kun kalvo paksunee; ilmoitetun rakoalueen liitoksen keskipiste ei ehkä koskaan jähmettyy kokonaan.
- Alustan toiminta: rauta, teräs, kupari ja alumiiniseokset ovat aktiivisia; ruostumattomat, pinnoitetut, galvanoidut ja anodisoidut pinnat ovat passiivisia ja tarvitsevat aktivaattorin.
- Lämpötila: kovettumisaste laskee jyrkästi kylmäliikkeissä; alle 5 °C:n lämpötilassa koottavat liitokset tarvitsevat lämpöä tai matalan lämpötilan laatua.
Kovettunut anaerobinen kalvo käyttäytyy kuin tiiviste, joka ei voi rentoutua: se on kiinni molempiin pintoihin, ei sisällä liuottimia eikä koskaan kutistu pois kuormitusreitiltä.
100 % kiinteää ilman kutistumista Ilmassa oleva O2 pitää ulkohelmen nestettä Rako 0,25 mm asti, liioiteltuna piirretty Metalli-ioneja iholla laukaista hoidon
Rako, istuvuus ja jäykkyys: käytännön rajat
Avaimen raja ensimmäinen tarkistettava spesifikaatio ei ole lujuus tai lämpötilaluokitus, vaan rako. Yleiskäyttöiset laippalaadut on muotoiltu kovettumaan luotettavasti noin 0,25 mm:n välyksissä, mikä kattaa useimpien tarkkuuskoneistettujen metallilaippojen sopivuusalueen. Matalan viskositeetin omaavat laatulajit ovat erinomaisia paikoissa, joissa pinnat koskettavat metallia metalliin, kun taas tiksotrooppiset muodostavat alueen yläpään arvomatta pois pystysuorat tai yläpuoliset liitokset.
Jäykkyys ratkaisee yhtä paljon kuin välys. Anaerobinen hartsi kovettuu kovaksi kiinteäksi aineeksi, joten suunnitteluoletuksena on liitos, joka ei taipu. Pitkät pulttien jännevälit, ohuet meistetut kannet ja muoviset levyt aiheuttavat liikettä, joka voi murtaa jäykän kalvon, ja kun kalvon väli halkeaa, vuotoreitti avautuu koko laippaa pitkin. Kun liitos jää näiden rajojen valinta, oikea vastaus on eri materiaaliperhe paksumman helmen rakenne.
Yhdistä menetelmä niveleen
| Nivelten kunto | Pääriski | Sopivampi lähellä |
|---|---|---|
| Jäykät metallilaipat, rako alle 0,25 mm | Ei mitään, kun on puhdasta | Anaerobinen laippatiiviste |
| Rako 0,25 mm - 1 mm | Hidas, epätäydellinen kovettuminen syvällä nivelessä | RTV silikonitiivisteiden valmistaja |
| Joustavat kannet tai muoviset välilevyt | Jäykkä kalvo halkeilee liikkeen aikana | Elastomeerinen tiiviste tai muotoiltu tiiviste |
| Säänöllinen purkaminen | Vahvat sidokset hidastavat purkamista | Keskivahva anaerobinen laatu |
Jos haluat laajemman päätöksentekokehyksen laitteiden rakentamisessa ja korjaustöissä, oppaamme siitä, onko anaerobinen liima on oikea valinta sovellukseesi käy läpi alusta-, aukko- ja palvelukysymykset askel askeleelta.
Pinnan aikana: vaihe, joka ratkaisee tuloksen
Anaerobinen kemia on anteeksiantamaton saastumista. Öljykalvot, leikkausnesteen jäännökset, vanhat tiivisteen palaset ja ruoste tukkivat jotain, josta kovettuminen lisä, joko metallikontaktista tai metalli-ioniaktivaatiosta. Huolellinen paljon minuutteja, ja se ratkaisee tuloksen kauan ennen tiivisteen avaamista.
Kenttämenettely Seuraavat järjestys kattaa useimmat koneistetut laippaliitokset:
- Poista rasva molemmilta pinnoilta nopeasti haihtuvalla puhdistusaineella ja anna niiden haihtua kokonaan ennen kokoamista.
- Kuori kaikki aiempien tiivisteiden ja kovettuneen tiivisteen jäljet'muovikaavin ja hiomatyynyllä; kovettunut jäännös muodostaa suoran vuotoreitin.
- Tarkista hyvä. Vakiokoneistettu pintakuvio näppäilee hartsia mekaanisesti, kun taas kiillotetut tai päällystetyt pinnat kovettuvat huonosti ilman ylimääräistä aktivointia.
- Tunnista passiiviset substraatit. Ruostumaton teräs, pinnoitetut ja galvanoidut pinnat anodisoitu alumiini tarvitsee aktivaattorin tai pohjamaalin sekä täydentää kovettumisen.
- Tarkasta vaurioiden varalta. Jäljet, pisteet ja lommot, jotka ylittävät tiivisteaineen rakoluokan, on korjattava ennen kuin osat menevät yhteen.
Vaurioituneet pinnat eivät automaattisesti romuta koteloa. Metalliytteinen epoksikitti voi palauttaa naarmujen ja kuoppaisten kohtien tasaisuuden, joutunut korjaus on täysin kovettunut, puettu tasa ja rasvaton ennen kuin tiivisteen levittämistä.
 PINSU Epoxy AB Kittin korjauspuikko Kaksikomponenttinen epoksipuikko, joka kovettuu huoneenlämmössä lujuudella ja kemikaalien kestävyydellä. Se sopii uurrettujen tai kuoppaisten laippapintojen uudelleen rakentamiseen tasaiseksi ennen tiivisteen levittämistä. Näytä tuote →
Levitystekniikka: helmasta pultin vääntömomenttiin
Levitys on valmis kuiteltu, kun liitos on, mutta muuta tapa erottaa laipat, jotka pysyvätvina vuosia, laipoista, joita itkevät viikoissa:
- Aseta jatkuva palle pultinreikäviivaa pitkin sen osan pinnalle, jota käytetään ensin; jokaisesta helmen rikkoutumisesta tulee vuotoreitti.
- Pidä vanne pulttiympyrän nestettä, jotta sisäinen paine työntää sen liitokseen sen tulee, että se työntäisi sitä ulos.
- Kokoa tietolomakkeessa mainitun avoimen ajan ajan; raahaaminen tai sijoittaminen uudelleen helmien kuorien jälkeen repii kalvon.
- Jotta kalvo leviää tasaisesti molemmille puolille.
- Anna liitoksen kovettua kokonaan ennen paineistamista. Useimmat lajikkeet saavuttavat käyttölujuuden vaihtelussa tunnissa ja kovettuvat sopivasti noin 24 tunnissa huoneenlämmössä.
Sarjatuotannossa stensiilipainatus, telapinnoitus tai automaattinen annostelu pitävät kalvon paksuuden yhtenäisenä osasta osaan. Johdonmukaisuudella on merkitystä, koska sekä kovettumisaika että lopullinen lujuus skaalautuvat kalvon paksuuteen, ja liian paksu helmi on yleisin syy hitaisiin kovettumiseen ja materiaalin hukkaan suurivolyymisilla kokoonpanolinjoilla. Uudelleentyöstötöissä sama kurinalaisuus pätee lisäemmilla työkaluilla: levitä käsin, pidä helmi ehjänä ja vastusta kiusausta sulkea liitos aikaisin.
Viskositeetti- ja lujuusluokan valinta
Laippatiivisteet määritteleän viskositeetin, lujuusluokan ja käyttöluokituksen mukaan yhden yleislaadun lisää. Viskositeetti määrää, kuinka paljon materiaalia kulkee sovituksen ja pysyykö se paikallaan pystypinnoilla, kun taas lujuus voidaan, liitosta koskaan huoltaa. Valmistajat julkaisevat yleensä koko laatujakauman teollisuudessa anaerobinen liima valikoima, jotta insinöörit voidaan sovittaa jokaisen liitoksen erikseen.
Mitä ennen tilaamista
| Valintatekijä | Mitä ennen tilaamista |
|---|---|
| Viskositeetti ja rako | Matalin viskositeettiluokka, joka mitatun välyksen ja pysyy paikallaan pystypinnolla |
| Voimaluokka | Keskipitkä huollettaville liitoksille, korkea lujuus pysyville kotelon tiivisteille |
| Lämpötila-arvo | Huippu- ja jatkuvat käyttöarvot sekä linjan kylmin kovettumislämpötila |
| Kemiallinen altistuminen | Öljyt,jäähdytysnesteet ja polttoaineet todellisessa käytössä, ei vain yleisiä yhteensopivuustaulukoita |
| Kovettumisnopeus | Kiinnitysaika, jonka tuotantotahti tai huoltoikkuna sallii |
Vertailuarvona teollisuusluokan keskivahva formulaatio kattaa useimmat koneistettujen metallilaippojen tuotanto- ja huoltotyöt. Varsinaisen liitoksen testaus kylmimässä odotettavissa olevaa lämpötilassa yhtä tärkeää tulosta. Alla oleva eritelmä edustaa luokkaa suppealle listalle:
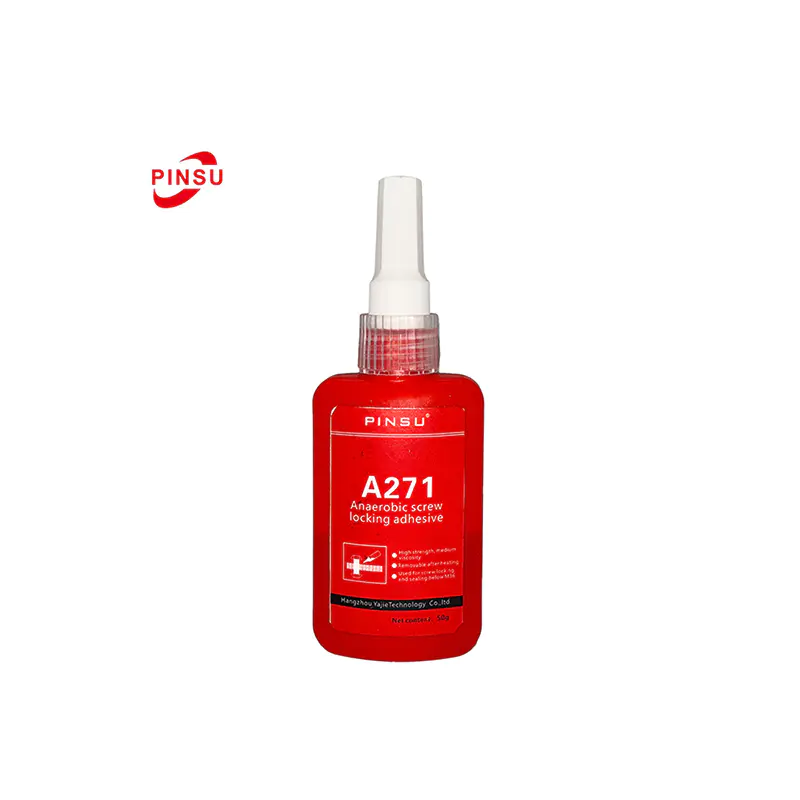
 PINSU-A271 teollisuusanaerobinen metallitiiviste Keskivahva, yksikomponenttinen anaerobinen liima, joka tiivistää koneistetut metallilaipat neste- ja kaasuvuotoja vastaan, kovettuu huoneen lämpötilassa ja kestää öljyä, vettä ja liuottimia. Näytä tuote →
Kun anaerobinen on väärä työkalu
Rehelliseen materiaalivalintaan kuuluu, että tiedät, milloin anaerobisesta kemiasta kannattaa luopua. Kolme yhteistä ehtoa vastaan erilaista kuuluu:
- Aukoja luokituksen: vääntyneet arvokappaleet ja koneistamattomat pinnat jättävät aukkoja, jotka eivät voi muodostaa umpeen, ja kovettuminen syvällä saumassa pysyy epätäydellisenä.
- Liikkuvat nivelet: elastomeeri, muovisuojukset ja pitkät tukemattomat jännevälit taipuvat hyvät kkeet halkeamaan jäykän kovettuneen kalvon.
- Äärimmäinen palvelu: jatkuvat lämpötilat tuotteen arvoa korkeammat tai jatkuvat upotus aggressiivisiin kemikaaleihin ylittää sen, mikä kovettunut hartsi sietää.
Huoneen lämpötilassa vulkanoituva silikonitiivistevalmistaja on luonnollinen lisä. Se kovettaa elastomeerin, sietää suurempia rakoja ja nivelen liikettä ja pitää korkeampia jatkuvatoimisia lämpötiloja moottorin altaissa, venttiilikannoissa ja vaihteistoissa, joissa jäykkä kalvo olisi väärä suunnitteluvalinta. Materiaaliperheen sovittaminen sauman ei maksa mitään suunnitteluvaiheessa kunto ja estää kalleimman luokan kenttävikoja.
 PINSU RTV korkean lämpötilan silikonitiivistevalmistaja Tämä yksikomponenttinen RTV-silikoni kovettaa elastomeerin, maksimi suurempi raot ja kestää -50°C - 300°C, mikä sopii sopivasti moottorin öljypohjaan, venttiilinkansiin ja vaihteistokoteloihin, joissa on nivelliike. Näytä tuote →
Yleiset vikatilat ja niitä tarvitaan
Kun koneistettu laippa itkee, syy on yleensä liitoksessa eikä kemiassa. Viisi mallia selittää useimmat valitukset:
- Pehmeä tiiviste syvällä saumassa: rako nimellisalueen alueella, passiivinen metalli jätetty aktivoimatta tai osat, jotka on kiinnitetty kovettumislämpötilan alapuolelle.
- Välittömät vuodot: rikkoutunut helmi, puuttuva tiiviste kiinnitysreikien ympäriltä tai pultit, jotka on vedetty ohien vääntömomenttiin ennen kuin kalvo ehti levitä.
- Viivästyneet vuodot: alikiristetyt pultit, jotka mahdollistavat mikroliikkeen tai sormenjälkien saastuttamat pinnat puhdistuksen jälkeen.
- Hidas tuotanto kovettuu: liian paksut helmet, kylmät osat suoraan lämmittämättömästä varastosta tai ei-aktiivisista metalliseokset, jotka on koottu ilman pohjustusta.
- Vaikea purkaminen: korkean lujuuden laatu, jossa keskivahva, huollettava laatu olisi riittävästi.
Lyhyt yhteinen tarkastus, joka kattaa raon, puhtauden lämpötilan ja vaaditun purkamisen, ratkaisee suurin osan kenttävioista ennen kuin kukaan yhdistetä toisen tuotteen. Kun nämä tarkistukset on kirjoitettu vakiotyöohjeeseen, ne kestävät sekunteja ja estävät toistuvat valitukset. Sama auditointi toimii myös saapuvien tiiviste-erien ja varastointiolosuhteiden hyväksymisen tarkistuslistana.
Usein kysytyt kysymykset
K1: Mikä on suurin aukko, jonka anaerobinen laippatiiviste voi kuulua?
Useimmat yleiskäyttöiset laippalaadut kovettuvat luotettavasti noin 0,25 mm:n rakoissa. Tämän alueen kovettuminen hidas jyrkästi ja syvällä liitoksessa oleva hartsi voi pysyä nesteenä. Suuremmat välykset vaativat korkeintaan tiksotrooppista ja useammin sen laatua elastomeeritiivistevalmistajaa.
Q2: Miksi sauman tulee tiiviste on edelleen tahmeaa kovettumisen jälkeen?
Happi pitää paljastetun hartsin nesteenä. Materiaali on suunniteltukovettumaan vain siellä, missä ilma on poissuljettu, joten tahmea ulompi helmi on normaalia ja asetetaan kemian olevan aktiivinen. Pyhi se pois kokoamisen jälkeen; kun liitos on suljettu, se ei toimi.
Q3: Tarvitsetko ruostumaton teräs ja muut passiiviset metallit aktivaattorin?
Kyllä. Ruostumaton teräs, pinnoitetut ja galvanoidut pinnat, anodisoitu alumiini ja vastaavat passiiviset alustat vapauttavat liian vähän metalli-ioneja kovettumiseen täydellä määrällä. Molemmille pinnoille levitetty pintaaktivaattori tai pohjamaali palauttaa normaalit kovettumisajat ja täydennyslujuuden.
4: Kuinka kauan kysymystä odottaa ennen liitoksen paineista?
Käsittele teknistä tiedotetta valvontaasiakirjana. Yleissään laippaliitokset on suoritettava käsittelylujuuden tunnin sisällä huoneenlämmössä ja kemikaalien kestävyyden noin 24 tunnin kohdalla. Kylmätyöpajat nämä aikoja p.
K5: Voiko anaerobinen tiiviste korvata täysin alkuperäisen tiivisteen?
Jäykissä, tarkkuuskoneistetuissa metallilaipoissa rakoluokan sisällä, ja tiivistetty liitos on käytössä luotettavampi, koska se ei voi rentoutua tai virua. Jos pinnat ovat pehmeitä, vääntyneitä, koneistamattomia tai tarkoituksella taipuvia, elastomeerinen tiivistemateriaali tai tavanomainen leikattu tiiviste on edelleen parempi suunnitteluvaihtoehto.

 TOP